
 中文简体

Kako uskladiti automatski stroj za konzerviranje s metalnim materijalima za pakiranje
Sep 11, 2026
U 9:00 ujutro na tipičan proizvodni dan, linija za konzerviranje koja je radila brzinom od 380 limenki u minuti stala je jer je čelično tijelo limenke od dva dijela odjednom odstupilo za 0,02 mm u debljini. Automatski stroj za konzerviranje nije bio komad koji se pokvario. Materijal je bio izvan tolerancije stezanja stroja. Rezultat je bio 40-minutni zastoj i 1900 odbačenih granata prije nego što je operater ponovno postavio parametre.
Zaključak je jednostavan: automatski stroj za konzerviranje radi samo onoliko koliko je dobar materijal i proces oko njega. Ako ocjenjujete stroj, vaš prvi zadatak nije uspoređivati brojke brzine. Vaš prvi zadatak je definirati kako će vaš metalni materijal, premaz i tolerancije komunicirati s tim strojem.
O čemu zapravo ovisi učinak automatskog stroja za konzerviranje
Automatski stroj za konzerviranje u okruženju metalne ambalaže obavlja tri glavne funkcije: oblikovanje, spajanje i brtvljenje. Za trodijelne limenke, stroj ubacuje valjani lim ili kolut čelika za tijelo limenke, oblikuje tijelo, zavari bočni šav i spoji oba kraja. Za dvodijelne limenke, stroj izvlači šalicu iz obložene zavojnice i zatim je preša da oblikuje. Sustav dovoda, alati i senzori stroja dizajnirani su prema dimenzionalnim specifikacijama.
To znači da stvarni rezultat ovisi o tome koliko precizno vaš materijal odgovara prozoru dizajna stroja. Ako je čelični kotur pretvrd, valjci za oblikovanje mogu skliznuti. Ako je premaz predebeo, potrebno je prilagoditi temperaturu zavarivanja. Ako površina ima specifičnu registraciju ispisa, sustav za vid stroja mora to moći dosljedno vidjeti.
Na trodijelnoj liniji materijal je obično presvučena ploča ili kolut koji je izrezan na željenu duljinu. Automatski stroj za konzerviranje zatim oblikuje cilindar tijela i zavari šav. Var je najosjetljiviji dio. Manja varijacija u debljini premaza kositra može promijeniti potrebnu struju zavarivanja za 3-5 posto, što prisiljava operatera da prilagodi stroj. Ako se prilagodba ponavlja mnogo puta po smjeni, ukupna efektivna snaga stroja pada brže nego što sugerira nazivna pločica.
U praksi, većina proizvođača ambalaže susreće se s ovim problemima puno kasnije nego što očekuju. Linija koja je radila s jednobojnim čeličnim tijelom limenke može se činiti dobrom sve dok ne prijeđete na višebojni tiskani svitak. Senzori položaja automatskog stroja za konzerviranje detektiraju tamniju ili svjetliju podlogu kao drugu referentnu točku, a svaka sljedeća operacija se pomiče. Ovdje izbor čeličnog kućišta limenke postaje pitanje odabira stroja, a ne samo pitanje kupnje.
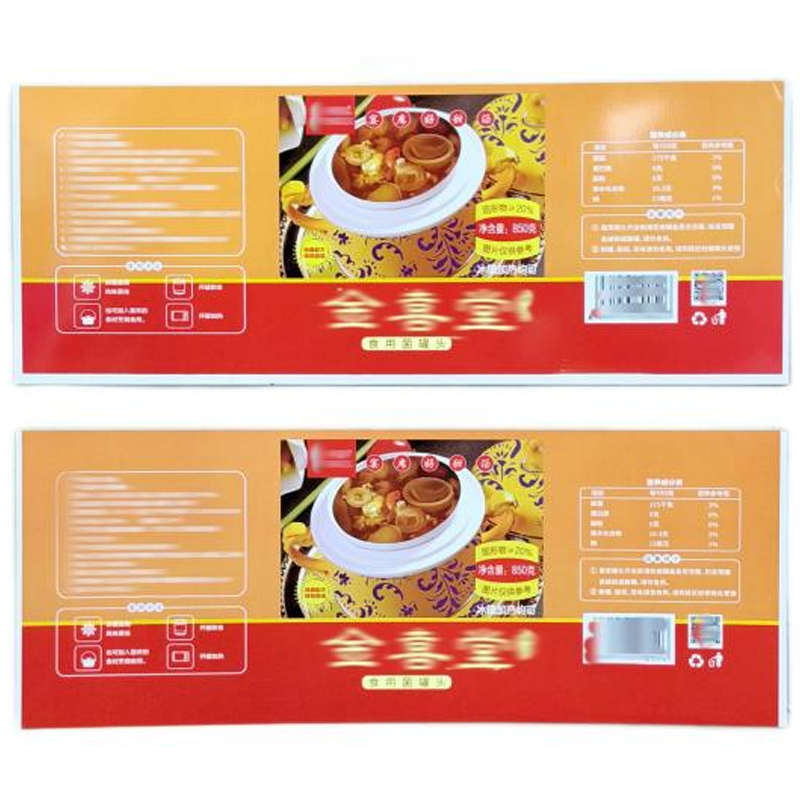 Višebojno tiskano trodijelno kućište limenke od čelika za pakiranje Ovaj bijeli lim ili laminirani čelik nudi ispis u više boja s premazom kositra od 1,1 do 11,2 g/m² i tolerancijom debljine od ±0,01 mm. Njegova postojana površina pomaže u sprječavanju neusklađenosti senzora u automatskim linijama za konzerviranje. Pogledajte proizvod →
U nastavku ćemo proširiti dimenziju tolerancije.
Tolerancija materijala: tihi pokretač učinkovitosti automatskog stroja za konzerviranje
Kada uspoređujete automatske strojeve za konzerviranje, literatura često ističe vrijeme ciklusa i značajke promjene. Međutim, najskuplji kvarovi obično su uzrokovani pomakom tolerancije materijala. Na primjer, ako dobavljač isporuči zavojnicu od bijelog lima debljine 0,29 mm umjesto specificiranih 0,28 mm, stanica za oblikovanje tijela može to i dalje nositi. Ali kada debljina varira duž iste zavojnice, struja zavarivanja postaje nestabilna. Stroj počinje proizvoditi slabe šavove, a tim za kontrolu kvalitete ne može izolirati je li problem u stroju, zavojnici ili operateru.
Donja tablica prikazuje tipična očekivana tolerancija za materijale koji se koriste na modernom automatskom stroju za konzerviranje.
| Parametar materijala | Tipični radni prozor | Utjecaj kada se prekorači |
|---|---|---|
| Debljina | 0,18-0,30 mm | Zastoji i nedosljedni zavari |
| Težina premaza | 2,8-5,6 g/m2 | Slaba otpornost na koroziju ili ljuštenje |
| Tvrdoća | 52-62 HRC | Opružna i izobličena tijela limenki |
Težina premaza je još jedna varijabla koja utječe na brtvljenje i zavarivanje bočnih šavova. Za prehrambeni proizvod s kratkim rokom trajanja može biti prihvatljiv premaz od 2,8 g/m2. Za agresivan prehrambeni proizvod poput rajčice, brzina otapanja željeza postaje zabrinjavajuća. Automatski stroj za konzerviranje koji je postavljen za jednu težinu premaza neće se automatski prilagoditi drugoj bez promjene. Ovo je čest izvor skrivenih zastoja.
Za poklopac vrijedi isti princip. EOE zaliha koja je izrezana s blagim neravninama možda neće utjecati na sporu ručnu liniju, ali automatski stroj za konzerviranje pri 600 limenki u minuti otkrit će to neravnine kao pogrešku pri hranjenju. Rezultat je lažni pekmez ili oštećeni poklopac. Zato je odabir pouzdanog EOE materijala jednako važan kao i odabir marke stroja.
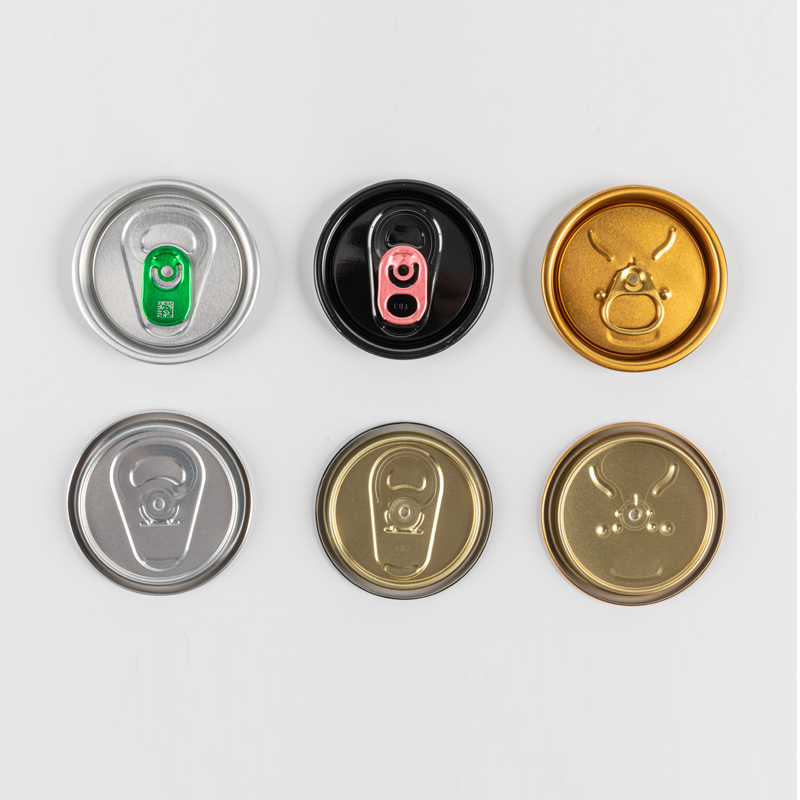 EOE zaliha za piće s prilagodljivim premazom i vrstama završetaka Prikladan za sok i pivo, ovaj EOE kundak podržava više vrsta krajnjih dijelova i mogućnosti prilagodbe. Čist rez smanjuje lažna zaglavljivanja i oštećene poklopce pri brzim operacijama konzerviranja. Pogledajte proizvod →
Kada navedete dopuštena odstupanja, smanjujete rizik od ovih malih, ali skupih prekida.
Odabir automatskog stroja za konzerviranje za vašu kombinaciju proizvoda
Vaša kombinacija proizvoda određuje koje su značajke stroja zapravo važne. Tvornica koja proizvodi samo dvodijelne limenke za piće ima različite zahtjeve od tvornice koja proizvodi mnogo malih serija trodijelnih limenki za hranu.
- Dvodijelni konopci: velika brzina, niska potrošnja materijala, ali ograničena fleksibilnost oblika tijela.
- Trodijelni vodovi: mogu biti različitih promjera i visina, ali za zavarivanje bočnih šavova potrebni su precizan materijal i premaz.
- Tiskana tijela u više boja: zahtijevaju da sustav registracije automatskog stroja za konzerviranje bude kompatibilan s ispisanom duljinom ponavljanja.
Budući da se slojevi tiska i premaza nanose prije oblikovanja limenke, učinak stroja ovisi o kvaliteti tog premaza. Jednoliki premaz proizveden na a coil coating linija smanjuje varijacije trenja i poboljšava konzistenciju zavara.
Osim materijala, sama oprema mora odgovarati vašoj planiranoj brzini linije i budućem širenju. Lagani stroj može obraditi 150 limenki u minuti, dok linija za velike debljine može premašiti 800. Odluka bi se trebala temeljiti na vašem stvarnom godišnjem volumenu, a ne na maksimalnoj teoretskoj brzini stroja.
Brzina nije neutralan parametar. Kada povećate brzinu linije iznad 500 limenki u minuti, uvlačenje listova postaje dinamičnije. Napetost trake, vakuumske posude i preše za oblikovanje moraju raditi bržim ritmom. Ako čelično tijelo vaše limenke ima ujednačenu tvrdoću i stabilan premaz, ta je velika brzina moguća. Ako materijal ima male varijacije, stroj će ili proizvoditi više odbačenih materijala ili ćete ga morati usporiti kako biste održali kvalitetu. Stoga je stvarna brzina koju postižete ograničena kvalitetom vašeg ulaznog materijala.
 Equipment support for canning line stability Ova tvrtka za opremu pruža znanje o strojevima i industriji. Uz ujednačene ulazne materijale, njihovi sustavi održavaju performanse pri većim brzinama, smanjujući odbacivanje i osiguravajući predvidljiv rad. Pogledajte proizvod →
Kada kombinirate pravi premaz, pravo čelično kućište limenke i pravu opremu, dobit ćete sustav koji radi predvidljivo.
Promjena i održavanje: gdje se pojavljuju skriveni troškovi
Promjena je drugi najveći izvor izgubljene proizvodnje nakon kvarova. Na stroju za automatsko konzerviranje promjena uključuje zamjenu alata za oblikovanje, ponovno postavljanje parametara zavarivanja šava i umetanje novog svitka. Ako vaša linija ima više veličina proizvoda, morate procijeniti koliko je minuta potrebno za svaku promjenu.
- Uklonite i očistite prethodne matrice; ukupno vrijeme može premašiti 20 minuta na starijim strojevima.
- Ponovno podesite zavarivač za novu debljinu čelika; iskusnom operateru treba 10-15 minuta.
- Feed and register the new coil; this can take another 5 minutes.
These times become budget items. Stroj s alatom za brzu izmjenu može koštati 15 posto više unaprijed, ali uštedjeti više od toga u radu tijekom godine dana. The same logic applies to quality checks. Stroga proces kontrole kvalitete u vašem dolaznom pregledu materijala sprječava mnoga od ovih iznenađenja prijelaza.
Održavanje nije samo podmazivanje ili zamjena remena. Automatski stroj za konzerviranje koji radi s neusklađenim kalupom postupno će istrošiti matrice. To trošenje se pokazuje kao dimenzionalni pomak u limenkama, a tim za kvalitetu primijetit će sve veći broj limenki koje ne prolaze mikrometarsku provjeru. Ako imate robustan proces inspekcije materijala, uvijek možete razlikovati istrošenost matrice i varijacije ulaznog materijala. Bez toga, tim za održavanje može zamijeniti savršeno dobar alat.
Jednostavan način za procjenu ulaganja u stroj za automatsko konzerviranje
Procjena automatskog stroja za konzerviranje trebala bi započeti vašom specifikacijom materijala, a ne brošurom stroja. Zapišite stvarni raspon debljine, težinu premaza i završnu obradu za svaki proizvod koji planirate koristiti. Zatim zatražite od dobavljača opreme da dokaže da sustavi za uvlačenje, oblikovanje i senzorski sustavi stroja mogu podnijeti vašu postojeću toleranciju ulaznog namotaja.
Kada pozovete dobavljača opreme, zamolite ga da donese uzorak vašeg materijala ili ga zamolite da provede probu na vlastitom stroju. Proba bi trebala uključivati tri slučaja: vaš prosječni materijal, vašu najnižu toleranciju i najgori slučaj zavojnice koju dobijete od svog trenutnog dobavljača. Ako stroj može proizvesti prihvatljive limenke u sva tri slučaja, ima stvarnu operativnu marginu. Ako može obraditi samo prosječan materijal, kupujete stroj koji neće uspjeti tijekom normalnih fluktuacija proizvodnje.
Automatski stroj za konzerviranje stabilan je onoliko koliko je stabilan najslabiji ulaz u liniji. Ako vaš dobavljač može pokazati stabilne performanse s vašim trenutnim materijalima, našli ste pouzdanog partnera. Ako oni mogu pokazati izvedbu samo svojim referentnim materijalom, preuzimate tehnički rizik koji će se kasnije pojaviti u vašem proizvodnom izvješću.
Počnite s onim što zapravo obrađujete i odluka o stroju postaje puno lakša.


- Address: No. 11 Zhenxing Road, Hangzhou Bay Shangyu područje ekonomskog i tehnološkog razvoja, Zhejiang, Kina
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

